పరిచయం
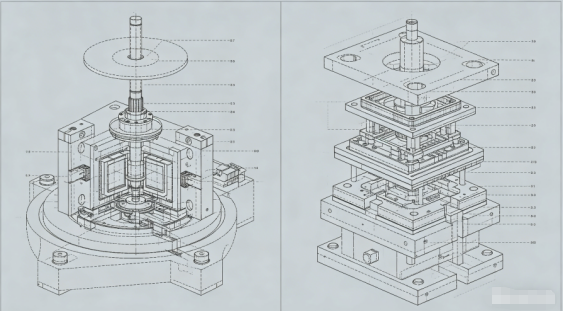
బాటిల్ క్యాప్స్ ప్రపంచంలోనే అత్యధికంగా ఉండే ప్లాస్టిక్ ఉత్పత్తులలో ఒకటి. ఒక పానీయం లేదా నీటి బ్రాండ్ ప్రతిరోజూ మిలియన్ల కొద్దీ క్యాప్లను వినియోగించవచ్చు. ఈ డిమాండ్ను తీర్చడానికి, అచ్చు మరియు ప్రక్రియ సాంకేతికతలు సబ్-4-సెకండ్ సైకిల్స్లో క్యాప్లను ఉత్పత్తి చేయడానికి అభివృద్ధి చెందాయి, ఒక్కో అచ్చుకు 48, 64 లేదా 96 కావిటీలు ఉంటాయి. ఈ ప్రదేశంలో రెండు ఆధిపత్య సాంకేతికతలు పోటీ పడుతున్నాయి: కంప్రెషన్ మోల్డింగ్ మరియు ఇంజెక్షన్ మోల్డింగ్. ప్రతి దాని బలాలు ఉన్నాయి మరియు మూసివేత పరిశ్రమకు సేవలందిస్తున్న ఏ అచ్చు తయారీదారు లేదా మోల్డర్కైనా వాటిని అర్థం చేసుకోవడం చాలా కీలకం.
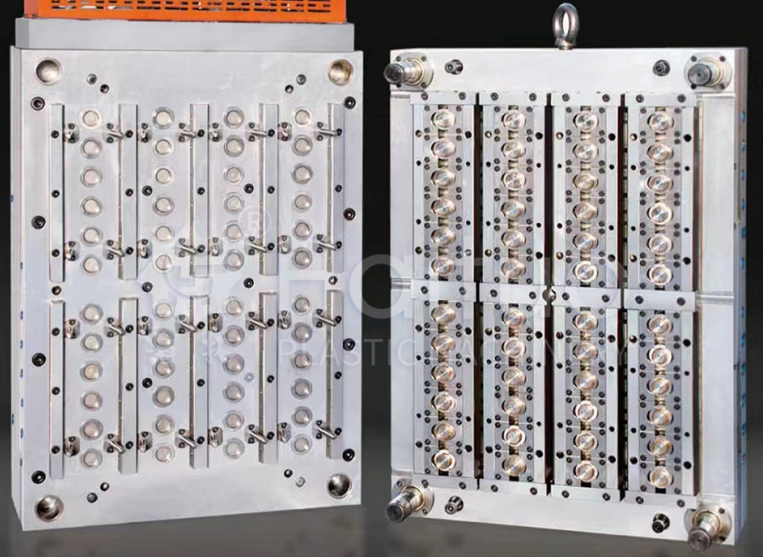
హై-క్యావిటేషన్ ప్యాకేజింగ్ అచ్చులలో దశాబ్దాల అనుభవం ఉన్న మోల్డ్ టెక్నీషియన్గా, నేను రెండు పద్ధతుల యొక్క సాంకేతిక సూక్ష్మ నైపుణ్యాల ద్వారా మిమ్మల్ని నడిపిస్తాను, ఆపై హై-స్పీడ్, హై-క్యావిటీ క్యాప్ ఉత్పత్తిని ప్రారంభించే ఇంజెక్షన్ మోల్డింగ్ టెక్నాలజీలపై దృష్టి పెడతాను-హాట్ రన్నర్ వాల్వ్ గేట్ కంట్రోల్, హై-జెక్షన్, శీతలీకరణ-వేగంతో రియల్-వరల్డ్ 48-క్యావిటీ క్యాప్ మోల్డ్ కేస్ స్టడీ.
1. క్యాప్స్ కోసం కంప్రెషన్ మోల్డింగ్ వర్సెస్ ఇంజెక్షన్ మోల్డింగ్
కుదింపు అచ్చు ప్రక్రియ:
ముందుగా తూకం వేయబడిన కరిగిన ప్లాస్టిక్ ప్యారిసన్ (సాధారణంగా PP లేదా HDPE) ఓపెన్ అచ్చు కుహరంలోకి వేయబడుతుంది. అచ్చు మూసివేయబడుతుంది, టోపీ ఆకారంలో పదార్థాన్ని కుదించడం. ఒక చిన్న శీతలీకరణ సమయం తర్వాత, టోపీ బయటకు తీయబడుతుంది. ఈ ప్రక్రియ నిరంతరంగా మరియు భ్రమణంగా ఉంటుంది: రంగులరాట్నంపై బహుళ అచ్చులు వరుసగా తెరవబడి మూసివేయబడతాయి.
ఇంజెక్షన్ మౌల్డింగ్ ప్రక్రియ:
కరిగిన ప్లాస్టిక్ మూసి అచ్చు కుహరంలోకి అధిక పీడనంతో ఇంజెక్ట్ చేయబడుతుందిఒక హాట్ రన్నర్ సిస్టమ్. ప్యాకింగ్ మరియు శీతలీకరణ తర్వాత, అచ్చు తెరుచుకుంటుంది మరియు టోపీలు బయటకు తీయబడతాయి. అచ్చు 32, 48, 64 లేదా అంతకంటే ఎక్కువ కావిటీలను కలిగి ఉంటుంది.
|
ఫీచర్ |
కంప్రెషన్ మోల్డింగ్ |
ఇంజెక్షన్ మౌల్డింగ్ |
|
సైకిల్ సమయం |
2-4 సెకన్లు (చాలా వేగంగా) |
4-8 సెకన్లు (పుచ్చుపై ఆధారపడి ఉంటుంది) |
|
పుచ్చు |
అపరిమిత (రోటరీ) |
మెషిన్ క్లాంప్ టోనేజ్ మరియు ప్లేటెన్ సైజు ద్వారా పరిమితం చేయబడింది |
|
టోపీ డిజైన్ వశ్యత |
పరిమిత (సుష్ట, సాధారణ ఆకారాలు) |
హై (అండర్కట్స్, లివింగ్ కీలు, లైనర్లు) |
|
బరువు స్థిరత్వం |
అద్భుతమైన (±0.3%) |
వాల్వ్ గేట్ నియంత్రణతో బాగుంది (± 1%). |
|
ప్రారంభ సాధనం పెట్టుబడి |
చాలా ఎక్కువ (రోటరీ ప్రెస్) |
మితమైన పుచ్చు కోసం దిగువ |
|
పదార్థ వ్యర్థాలు |
కనిష్ట (రన్నర్ లేదు) |
హాట్ రన్నర్తో సున్నా కావచ్చు |
|
ఉత్తమ అప్లికేషన్ |
సాధారణ, అధిక-వాల్యూమ్ నీరు/CSD క్యాప్స్ |
లైనర్లతో కూడిన కాంప్లెక్స్ క్యాప్స్, ట్యాంపర్-ఎవిడెన్స్ బ్యాండ్లు |
తీర్పు:అల్ట్రా-హై వాల్యూమ్ కోసం, చాలా సాధారణ క్యాప్స్ (ఉదా., 28 మిమీ వాటర్ క్యాప్స్), కంప్రెషన్ మోల్డింగ్ ప్రబలంగా ఉంటుంది. కానీ ఖచ్చితత్వం, ట్యాంపర్-ఎవిడెన్స్ రింగ్లు, లైనర్ ఇంటిగ్రేషన్ లేదా కాంప్లెక్స్ జ్యామితి అవసరమయ్యే చాలా క్యాప్ల కోసం, హై-కేవిటేషన్ మోల్డ్లతో ఇంజెక్షన్ మోల్డింగ్ ప్రాధాన్యత ఎంపిక.
2. క్యాప్ మోల్డ్స్లో హాట్ రన్నర్ వాల్వ్ గేట్ కంట్రోల్
హై-కేవిటేషన్ క్యాప్ ఇంజెక్షన్ అచ్చులలో, హాట్ రన్నర్ గుండె. సాంప్రదాయిక ఓపెన్ గేట్లు గేట్ వెస్టేజ్ను వదిలివేస్తాయి, అది స్క్రాచ్ లేదా లీక్ కావచ్చు. చాలా పానీయాల టోపీలకు వాల్వ్ గేట్లు అవసరం.
వాల్వ్ గేట్లు ఎలా పని చేస్తాయి:
కుహరం నిండి మరియు ప్యాక్ చేయబడిన తర్వాత గేట్ను మూసివేయడానికి గాలికి లేదా హైడ్రాలిక్గా ప్రేరేపించబడిన పిన్ ముందుకు కదులుతుంది. ఇది మెల్ట్ను శుభ్రంగా నరికివేసి, కనీస సాక్షి గుర్తును వదిలివేస్తుంది.
హై-కేవిటేషన్ క్యాప్ అచ్చుల కోసం ప్రధాన అవసరాలు:
చిట్కా: అంతర్గత లైనర్లతో కూడిన క్యాప్ల కోసం (ఉదా., జ్యూస్ క్యాప్ల కోసం ఆక్సిజన్-బారియర్ లైనర్లు), వాల్వ్ గేట్లను తరచుగా క్యాప్ కేవిటీ (సబ్-గేట్) లోపల ఉంచి వెస్టేజ్ను దాచి ఉంచుతారు.
3. హై-స్పీడ్ ఎజెక్షన్: మెకానికల్ వర్సెస్ న్యూమాటిక్4-సెకన్ల చక్రంలో, ఎజెక్షన్ వేగంగా మరియు ఖచ్చితంగా నమ్మదగినదిగా ఉండాలి. టోపీ అచ్చులలో రెండు ప్రధాన పద్ధతులు ఉపయోగించబడతాయి:
మెకానికల్ ఎజెక్షన్ (స్ట్రిప్పర్ ప్లేట్):
స్ప్రింగ్-లోడెడ్ స్ట్రిప్పర్ ప్లేట్ కోర్ చుట్టూ ఉంటుంది. అచ్చు తెరిచినప్పుడు, స్ట్రిప్పర్ ప్లేట్ కోర్కి సంబంధించి ముందుకు నెట్టబడుతుంది, టోపీని తీసివేస్తుంది. ఇది సరళమైనది మరియు దృఢమైనది, కానీ రిటర్న్ స్ట్రోక్ సెకనులో కొంత భాగాన్ని జోడిస్తుంది.
న్యూమాటిక్ ఎజెక్షన్ (గాలి పేలుడు):
కంప్రెస్డ్ ఎయిర్ (3–6 బార్) కోర్ ద్వారా నిర్దేశించబడుతుంది, టోపీని ఊదుతుంది. ఇది చాలా వేగంగా మరియు సున్నితంగా ఉంటుంది, కానీ ఖచ్చితమైన కోర్ సీలింగ్ అవసరం మరియు ధ్వనించే ఉంటుంది.
అధిక పుచ్చు టోపీ అచ్చుల కోసం సాధారణ అభ్యాసం:
ఒక చిన్న స్ట్రిప్పర్ ప్లేట్ కదలికను (2–3 మిమీ) కలిపి కోర్ నుండి టోపీని పైకి లేపండి, ఆపై దానిని స్పష్టంగా నెట్టడానికి గాలి పేలుడు. స్ట్రిప్పర్ ప్లేట్ టోపీని కోర్ నుండి సమానంగా విభజించబడిందని నిర్ధారిస్తుంది, అయితే గాలి క్యాప్ యొక్క సీలింగ్ ఉపరితలాన్ని తాకకుండా ఎజెక్షన్ను పూర్తి చేస్తుంది.
ఎజెక్షన్ టైమింగ్:స్థిర సగంతో ఢీకొనడాన్ని నివారించడానికి అచ్చు పూర్తిగా తెరిచిన తర్వాత ఎజెక్షన్ స్ట్రోక్ తప్పనిసరిగా జరగాలి. అధునాతన అచ్చులు ఖచ్చితమైన సమయం కోసం క్యామ్-యాక్చువేటెడ్ లేదా సర్వో-డ్రైవెన్ స్ట్రిప్పర్ ప్లేట్లను ఉపయోగిస్తాయి.
4. క్యాప్ మోల్డ్స్ కోసం కూలింగ్ ఆప్టిమైజేషన్
శీతలీకరణ చక్రం సమయంలో 60-80% వినియోగిస్తుంది. హై-కేవిటేషన్ క్యాప్ మోల్డ్లలో, సబ్-5-సెకండ్ సైకిల్లను సాధించడానికి సమర్థవంతమైన శీతలీకరణ కీలకం.
కోర్ కూలింగ్:కోర్ పిన్ సాధారణంగా హాటెస్ట్ భాగం. కోర్లోని సాంప్రదాయ స్ట్రెయిట్ కూలింగ్ ఛానెల్లు అసమర్థంగా ఉంటాయి.
మెరుగైన పద్ధతులు ఉన్నాయి:బబ్లర్లు (రోటరీ ట్యూబ్ ఇన్సర్ట్లు): శీతలకరణి ఒక చిన్న ట్యూబ్ను కోర్ దిగువకు ప్రవహిస్తుంది మరియు యాన్యులస్ ద్వారా తిరిగి వస్తుంది, వేడిని సంగ్రహిస్తుంది.
స్పైరల్ కూలింగ్ ఇన్సర్ట్లు:ఒక హెలికల్ గ్రూవ్ కోర్ ఇన్సర్ట్లోకి మెషిన్ చేయబడుతుంది, గరిష్ట ఉపరితల సంపర్కం కోసం ఒక మురి ప్రవాహ మార్గాన్ని సృష్టిస్తుంది.
కన్ఫార్మల్ కూలింగ్ (3D ప్రింటెడ్ ఇన్సర్ట్లు): కాంప్లెక్స్ కోర్ల కోసం, కన్ఫార్మల్ ఛానెల్లతో సంకలితంగా తయారు చేయబడిన ఇన్సర్ట్లు శీతలీకరణ సమయాన్ని 30-40% తగ్గించగలవు.
కుహరం శీతలీకరణ:కుహరం సగం కూడా దూకుడు శీతలీకరణ అవసరం. కుహరం ఉపరితలం (1.5-2.5 మిమీ దూరం)కి వీలైనంత దగ్గరగా బబ్లర్లు లేదా స్ట్రెయిట్ ఛానెల్లను ఉపయోగించండి.
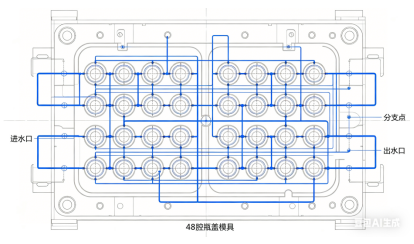
శీతలకరణి ప్రవాహం:అన్ని ఛానెల్లలో కల్లోల ప్రవాహాన్ని (రేనాల్డ్స్ సంఖ్య > 5,000) ఉండేలా చూసుకోండి. ఒత్తిడి తగ్గుదలని లెక్కించండి; అధిక ప్రవాహం రేటును నిర్వహించడానికి 48-కుహరం అచ్చుకు సమాంతరంగా బహుళ శీతలీకరణ సర్క్యూట్లు అవసరం కావచ్చు.
శీతలీకరణ సర్క్యూట్ విభజన:పొడవైన టోపీల కోసం (ఉదా., స్పోర్ట్స్ క్యాప్స్), కోర్ ఎగువ మరియు దిగువ భాగాల కోసం ప్రత్యేక సర్క్యూట్లు అండాకారాన్ని తొలగించగలవు.

5. కేస్ స్టడీ: 48‑కేవిటీ కార్బోనేటేడ్ సాఫ్ట్ డ్రింక్ క్యాప్ మోల్డ్
సవాలు:ఒక ప్రధాన పానీయాల కంపెనీకి 28mm PCO 1881 CSD క్యాప్స్ (కార్బోనేటేడ్ శీతల పానీయాలు) కోసం అచ్చు అవసరం. లక్ష్య చక్రం: 4.2 సెకన్లు. వార్షిక వాల్యూమ్: 80 మిలియన్ క్యాప్స్. మెటీరియల్: PP + 5% యాంటిస్టాటిక్ ఏజెంట్.
డిజైన్ విధానం:
ట్రయల్ తర్వాత ఫలితాలు:
నేర్చుకున్న పాఠాలు:కోర్లలో స్పైరల్ కూలింగ్ మరియు సీక్వెన్షియల్ వాల్వ్ గేటింగ్ కలయిక కీలకం. కస్టమర్ తర్వాత ఒకేలా ఉండే రెండవ అచ్చును ఆర్డర్ చేసారు మరియు రెండూ నిమిషానికి మొత్తం 2,500 క్యాప్లను ఉత్పత్తి చేసే రెండు మెషీన్లపై పక్కపక్కనే నడుస్తాయి.
అధిక వేగంతో నడుస్తున్న హై-కేవిటేషన్ అచ్చులకు కఠినమైన నిర్వహణ అవసరం:
తీర్మానం
హై-కేవిటీ, హై-స్పీడ్ క్యాప్ అచ్చులు ఇంజక్షన్ మౌల్డింగ్ యొక్క పరిమితులను పెంచే ఇంజనీరింగ్ అద్భుతాలు. మీరు కంప్రెషన్ లేదా ఇంజెక్షన్ని ఎంచుకున్నా అనేది మీ వాల్యూమ్, క్యాప్ కాంప్లెక్సిటీ మరియు పెట్టుబడి సామర్థ్యంపై ఆధారపడి ఉంటుంది. ఇంజెక్షన్ మౌల్డ్ క్యాప్స్ కోసం, విజయం మూడు స్తంభాలలో ఉంది:
48-క్యావిటీ CSD క్యాప్ మోల్డ్ కేస్ సరైన డిజైన్ మరియు ఖచ్చితమైన తయారీతో, ఇంజెక్షన్ మౌల్డింగ్ చాలా ఎక్కువ డిజైన్ సౌలభ్యాన్ని అందించేటప్పుడు వేగంతో కంప్రెషన్ మోల్డింగ్కు పోటీగా ఉంటుందని చూపిస్తుంది.
మోల్డ్ మేకర్గా, ఈ సాంకేతికతలను మాస్టరింగ్ చేయడం వలన అధిక-వాల్యూమ్ క్లోజర్ మార్కెట్కి తలుపులు తెరుచుకుంటాయి, ఇది మా పరిశ్రమలో అత్యంత డిమాండ్ ఉన్న ఇంకా రివార్డింగ్ సెగ్మెంట్లలో ఒకటి.
ఫోన్: +86-18957424655
మొబైల్: +86-18957424655
ఇమెయిల్: sale@taizhoumold.com
చిరునామా:నెం.18 షాంగ్జియాన్ రోడ్, బీచెంగ్ ఇండస్ట్రియల్ జోన్, హువాంగ్యాన్ జిల్లా తైజౌ సిటీ, జెజియాంగ్ ప్రావిన్స్, చైనా
కాపీరైట్ © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. అన్ని హక్కులు ప్రత్యేకించబడ్డాయి.