థిన్-వాల్ ప్యాకేజింగ్-పెరుగు కప్పులు, వనస్పతి టబ్లు, డెలి కంటైనర్లు మరియు సన్నని గోడల మూతలు ఆలోచించండి-ఇంజెక్షన్ మోల్డింగ్ పరిశ్రమలో అత్యంత డిమాండ్ ఉన్న విభాగాలలో ఒకటి. పార్ట్ వాల్ మందం సాధారణంగా 0.25mm నుండి 1.0mm వరకు ఉంటుంది, ఫ్లో పొడవు నుండి మందం నిష్పత్తులు తరచుగా 200:1 కంటే ఎక్కువగా ఉంటాయి. సైకిల్ సమయాలను సెకన్లలో కొలుస్తారు (సాధారణంగా 3–8 సెకన్లు), మరియు వార్షిక ఉత్పత్తి వాల్యూమ్లు తరచుగా అచ్చుకు 10 మిలియన్ భాగాలను మించిపోతాయి.
అధిక పుచ్చు ప్యాకేజింగ్ అచ్చులలో నైపుణ్యం కలిగిన అనుభవజ్ఞుడైన మోల్డ్ టెక్నీషియన్గా, సన్నని గోడ మౌల్డింగ్లో చిన్న డిజైన్ లోపాలు ఎలా విపత్తుగా మారతాయో నేను చూశాను. 5% గేట్ అసమతుల్యత అంటే కొన్ని కావిటీలు ఎక్కువగా ప్యాక్ చేయబడ్డాయి, మరికొన్ని చిన్నవిగా ఉంటాయి. 5°C యొక్క శీతలీకరణ వైవిధ్యం వార్పేజ్కు కారణమవుతుంది, ఇది గంటకు 1,000 భాగాల వద్ద భాగాలను ఉపయోగించలేనిదిగా చేస్తుంది.
ఈ ఆర్తిcle అధిక-పనితీరు గల థిన్-వాల్ ప్యాకేజింగ్ అచ్చుల రూపకల్పన మరియు తయారీకి సంబంధించిన కీలక సాంకేతిక అంశాలపై దృష్టి పెడుతుంది. మీరు సన్నని గోడ కంటైనర్లు, మూతలు లేదా కప్పులను మౌల్డింగ్ చేస్తున్నా, ఈ సూత్రాలను అర్థం చేసుకోవడం సహాయపడుతుందిమీరు వేగవంతమైన చక్రాలను, మెరుగైన నాణ్యతను మరియు ఎక్కువ కాలం అచ్చు జీవితాన్ని సాధిస్తారు.
థిన్-వాల్ మోల్డింగ్ తీవ్ర పరిస్థితులకు అచ్చులను మారుస్తుంది: చాలా ఎక్కువ ఇంజెక్షన్ ఒత్తిళ్లు (2,000 బార్ వరకు), వేగవంతమైన వేడి మరియు శీతలీకరణ చక్రాలు మరియు అధిక-వేగం కరిగే ప్రవాహం.
సిఫార్సు చేయబడిన అచ్చు స్టీల్స్:
|
స్టెఎల్ గ్రేడ్ |
కాఠిన్యం |
కీ లక్షణాలు |
సాధారణ అప్లికేషన్ |
|
H13 / 1.2344 / SKD61 |
48–52 HRC |
అధిక దృఢత్వం, good థర్మల్ ఫెటీగ్ నిరోధకత |
కోర్ మరియు కుహరం ప్లేట్లు, సాధారణ సన్నని గోడ అచ్చులు |
|
స్టెయిన్లెస్ 1.2316 / S136 |
48–52 HRC |
ఆహార-పరిచయ అనువర్తనాలకు తుప్పు నిరోధకత |
ఆమ్ల లేదా తడి ఉత్పత్తుల కోసం ప్యాకేజింగ్ |
|
DC53 |
58–62 HRC |
అధికంగా నిండిన పదార్థాలకు సుపీరియర్ దుస్తులు నిరోధకత |
> 30% ఫిల్లర్లతో PP ప్రాసెసింగ్ హై-కేవిటేషన్ అచ్చులు |
కీలక పరిశీలన: చాలా ఎక్కువ పుచ్చు (ఉదా., 64 లేదా 96 కావిటీస్) కోసం, ప్లేట్ విక్షేపం లేకుండా ఇంజెక్షన్ ఒత్తిడిని తట్టుకోవడానికి, అచ్చు బేస్ కూడా అధిక-బలం ఉన్న ఉక్కు (ఉదా., P20 ముందుగా గట్టిపడిన లేదా 1.2738) నుండి తయారు చేయబడాలి.
హాట్ రన్నర్ ఏదైనా సన్నని-గోడ ప్యాకేజింగ్ అచ్చు యొక్క గుండె. ఇది ఖచ్చితమైన సమతుల్యత, కనిష్ట పీడన తగ్గుదల మరియు ఖచ్చితమైన ఉష్ణోగ్రత నియంత్రణతో ఏకకాలంలో ప్రతి కుహరానికి కరుగును అందించాలి.
క్లిష్టమైన డిజైన్ అంశాలు:
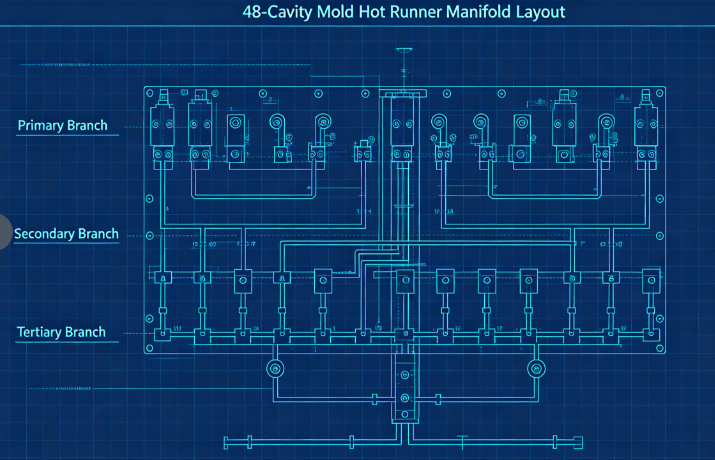
ఎ) సమతుల్య ప్రవాహ మార్గాలు: బహుళ-కుహరం అచ్చులకు (సాధారణంగా 32, 48, 64, లేదా 96 కావిటీలు), సహజ సంతులనం అవసరం. దీని అర్థం ప్రతి కుహరం సరిగ్గా అదే ప్రవాహ పొడవును కలిగి ఉంటుంది. ఒక సాధారణ లేఅవుట్ ప్రాథమిక మానిఫోల్డ్, సెకండరీ మానిఫోల్డ్లు మరియు తృతీయ బ్రాంచ్లను ఉపయోగిస్తుంది, అన్నీ ఒకే కొలతలకు మెషిన్ చేయబడతాయి.
బి) గేట్ రకం మరియు స్థానం: సన్నని-గోడ కంటైనర్ల కోసం, అత్యంత సాధారణ గేట్ రకాలు: ఎడ్జ్ గేట్లు (నేరుగా ఉండే సైడ్వాల్ ఉన్న భాగాలకు)వాల్వ్ గేట్లు (డయాఫ్రమ్లు లేదా దిగువకు నేరుగా గేటింగ్ కోసం) జలాంతర్గామి గేట్లు (గేట్ వెస్టిజ్ లేకుండా శుభ్రమైన పార్ట్-ఆఫ్ కోసం) గేట్ సరిగ్గా పరిమాణంలో ఉండాలి-చాలా చిన్నది, మరియు హీటింగ్ హీటింగ్; చాలా పెద్దది, మరియు గేట్ వెస్టేజ్ ఆమోదయోగ్యం కాదు. సన్నని-గోడ కప్పుల కోసం సాధారణ గేట్ కొలతలు 0.8mm నుండి 1.5mm వరకు వ్యాసంలో ఉంటాయి.
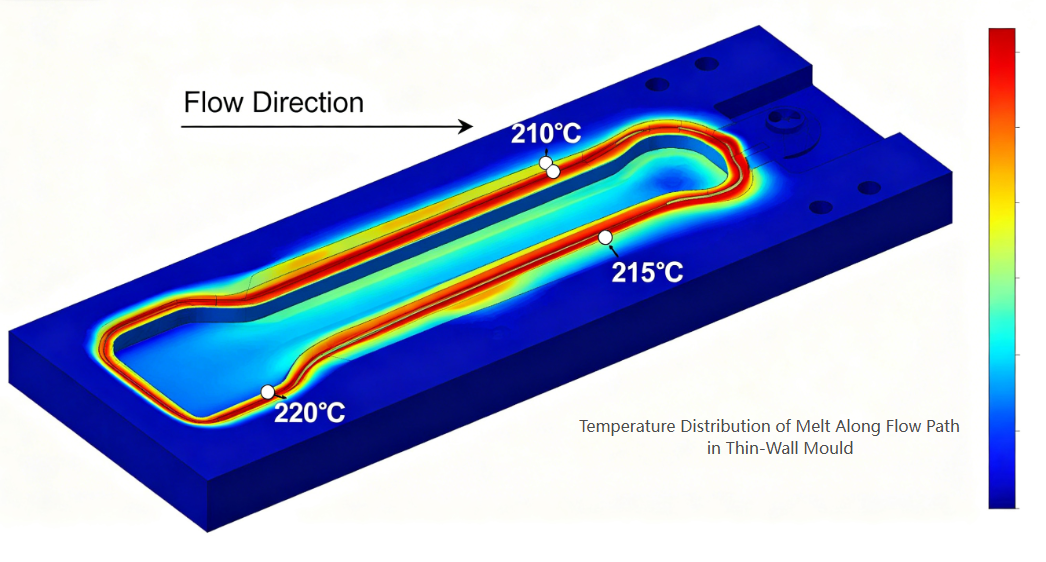
c) థర్మల్ బ్యాలెన్స్: ప్రతి నాజిల్ స్వతంత్ర ఉష్ణోగ్రత నియంత్రణను కలిగి ఉండాలి. హాట్ స్పాట్లు లేదా కోల్డ్ స్లగ్లను నివారించడానికి మానిఫోల్డ్ ఛానెల్లను ఏకరీతిలో (డ్యూయల్-జోన్ లేదా త్రీ-జోన్ హీటర్లను ఉపయోగించి) వేడి చేయాలి.
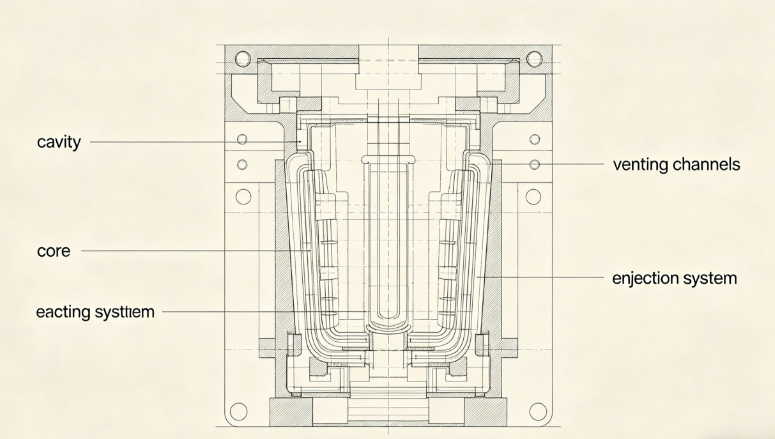
సన్నని-గోడ భాగాలకు స్థిరమైన గోడ మందాన్ని సాధించడానికి చాలా ఖచ్చితమైన కుహరం మరియు కోర్ కొలతలు అవసరం.
ప్రధాన పరిశీలనలు:
a) గోడ మందం పంపిణీ: ±0.02mm లోపల ఏకరీతి గోడ మందాన్ని నిర్వహించండి. మందం వైవిధ్యాలు అవకలన శీతలీకరణ మరియు వార్పేజ్ను సృష్టిస్తాయి. ఉక్కును కత్తిరించే ముందు డిజైన్ను ఆప్టిమైజ్ చేయడానికి అచ్చు ప్రవాహ విశ్లేషణను ఉపయోగించండి.
బి) వెంటింగ్: థిన్-వాల్ మోల్డింగ్ హై-స్పీడ్ ఇంజెక్షన్ను ఉపయోగిస్తుంది (తరచుగా 200-500 మిమీ/సె). కుహరంలో చిక్కుకున్న గాలి తక్షణమే బయటకు రావాలి. సిఫార్సు చేయబడిన బిలం లోతులు: PS లేదా PET కోసం PP0.01–0.02mm కోసం 0.02–0.03mm
పూరించడానికి చివరి బిందువు వద్ద, విడిపోయే రేఖ వెంట మరియు ఎజెక్టర్ పిన్స్ చుట్టూ వెంట్స్ ఉంచాలి. సి) డ్రాఫ్ట్ కోణాలు: సన్నని-గోడ భాగాల కోసం, ప్రతి వైపు కనిష్ట డ్రాఫ్ట్ 1° సిఫార్సు చేయబడింది (లోతైన కంటైనర్లకు 1.5–2°). తగినంత చిత్తుప్రతి స్క్రాచింగ్, వాక్యూమ్ లాక్ మరియు ఎజెక్షన్ సమస్యలకు దారితీస్తుంది.
d) ఉపరితల ముగింపు: స్పష్టమైన లేదా నిగనిగలాడే భాగాల కోసం కుహరం ఉపరితలాలు SPI A-1 (అద్దం) ముగింపు అవసరం; అపారదర్శక డైరీ కంటైనర్లకు, SPI B-1 (600 గ్రిట్) సరిపోతుంది.
శీతలీకరణ అనేది థిన్-వాల్ మోల్డింగ్లో చక్రం సమయాన్ని ఆధిపత్యం చేస్తుంది-సాధారణంగా మొత్తం చక్రంలో 60-80% వరకు ఉంటుంది. సమర్థవంతమైన శీతలీకరణ అధిక ఉత్పాదకతకు కీలకం.
డిజైన్ సూత్రాలు:
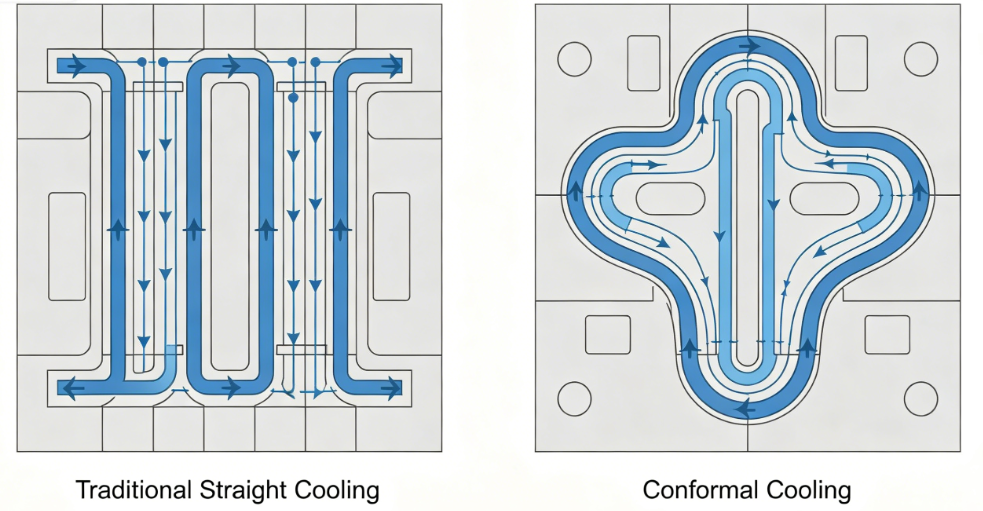
ఎ) కన్ఫార్మల్ కూలింగ్: సాంప్రదాయ స్ట్రెయిట్-డ్రిల్డ్ కూలింగ్ ఛానెల్లు తరచుగా కుహరం ఉపరితలం నుండి చాలా దూరంగా ఉంటాయి. కన్ఫార్మల్ కూలింగ్ ఛానెల్లు-భాగం యొక్క ఆకృతిని అనుసరించడం-శీతలీకరణ సమయాన్ని 30-50% తగ్గించగలవు. అవి సాధారణంగా 3D ప్రింటింగ్ లేదా CNC మ్యాచింగ్ ఇన్సర్ట్లను ఉపయోగించి వక్ర ఛానెల్లతో సృష్టించబడతాయి.
బి) శీతలీకరణ ఛానెల్ పారామితులు:
సి) అధిక సామర్థ్యం గల శీతలీకరణ: ఖాళీ స్థలం పరిమితంగా ఉన్న కోర్లో బబ్లర్లు లేదా బఫిల్లను ఉపయోగించండి. పొడవైన కోర్ల కోసం, స్పైరల్ కూలింగ్ ఇన్సర్ట్లు లేదా హీట్ పైపులను ఇన్స్టాల్ చేయండి.
d) శీతలీకరణ సర్క్యూట్ విభజన: కేవిటీ మరియు కోర్ ప్లేట్ల కోసం స్వతంత్ర సర్క్యూట్లు వేర్వేరు ప్రవాహ రేట్లు మరియు ఉష్ణోగ్రతలు పార్ట్ విడుదలను ఆప్టిమైజ్ చేయడానికి మరియు వార్పేజ్ను తగ్గించడానికి అనుమతిస్తాయి.
సన్నని గోడ భాగాలు దృఢత్వం తక్కువగా ఉంటాయి మరియు ఎజెక్షన్ సమయంలో సులభంగా వైకల్యం చెందుతాయి. ఎజెక్షన్ సిస్టమ్ సున్నితంగా మరియు నమ్మదగినదిగా ఉండాలి.
డిజైన్ సిఫార్సులు:
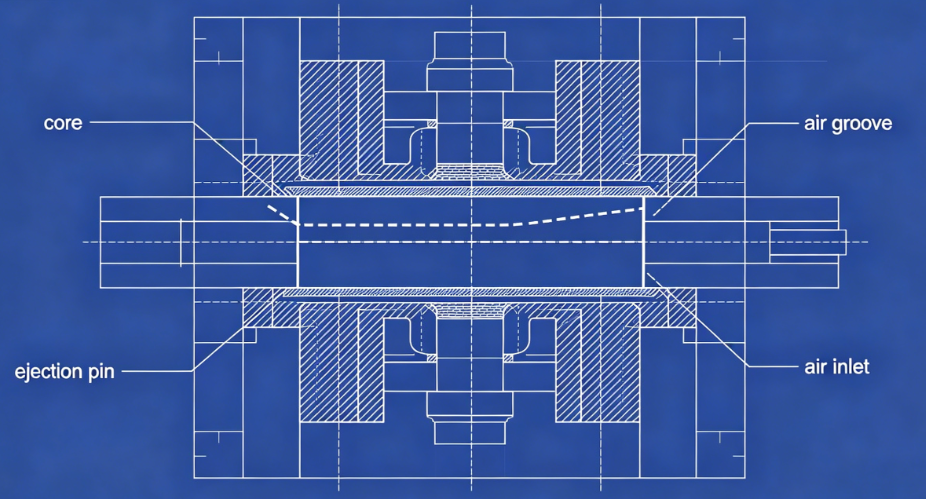
ఎ) గాలి ఎజెక్షన్: అనేక సన్నని-గోడ కంటైనర్లకు (ముఖ్యంగా కప్పులు), గాలి-సహాయక ఎజెక్షన్ అనువైనది. కంప్రెస్డ్ ఎయిర్ (2-4 బార్) కోర్ మరియు పార్ట్ మధ్య మైక్రో-గ్రూవ్లు లేదా పోరస్ ఇన్సర్ట్ల ద్వారా ప్రవేశపెట్టబడుతుంది, ఆ భాగాన్ని కోర్ నుండి తేలుతుంది.
బి) స్ట్రిప్పర్ ప్లేట్: అండర్కట్లు లేదా డీప్ సైడ్వాల్స్ ఉన్న భాగాల కోసం, మెకానికల్ స్ట్రిప్పర్ ప్లేట్ మొత్తం భాగపు చుట్టుకొలత అంతటా ఎజెక్షన్ ఫోర్స్ను అందిస్తుంది.
సి) ఎజెక్టర్ పిన్స్: పిన్స్ అనివార్యమైనప్పుడు, పక్కటెముకలు లేదా దాచిన ఉపరితలాలపై ఉంచిన అనేక చిన్న-వ్యాసం పిన్నులను (2-3 మిమీ) ఉపయోగించండి. కనిపించే గుర్తులను వదిలివేసే పెద్ద పిన్లను నివారించండి.
d) సమయం: విరూపణను నివారించడానికి భాగం తగినంతగా చల్లబడిన తర్వాత మాత్రమే ఎజెక్షన్ క్రమం ప్రారంభం కావాలి. అచ్చు తెరిచిన తర్వాత చిన్న కూల్ ఆలస్యాన్ని ఉపయోగించండి.
సరైన ప్రక్రియ సెట్టింగులు లేకుండా ఉత్తమ అచ్చు కూడా మంచి భాగాలను ఉత్పత్తి చేయదు. సన్నని గోడ మౌల్డింగ్ కోసం ప్రధాన పారామితులు:
|
పరామితి |
సాధారణ పరిధి |
గమనికలు |
|
ఇంజెక్షన్ వేగం |
200-500 mm/s |
ఫ్రీజ్-ఆఫ్కు ముందు అధిక వేగం సన్నని విభాగాలను నింపుతుంది |
|
ఇంజెక్షన్ ఒత్తిడి |
1,200–2,000 బార్ |
ప్రవాహ నిరోధకతను అధిగమించడానికి అవసరం |
|
కరిగే ఉష్ణోగ్రత |
190–240°C (PP), 230–280°C (PS) |
స్నిగ్ధత కోసం ఆప్టిమైజ్ చేయండి |
|
అచ్చు ఉష్ణోగ్రత |
10–25°C (కోల్డ్ రన్నర్) లేదా 30–60°C (హాట్ రన్నర్) |
సమతుల్య శీతలీకరణ |
|
వెనుక ఒత్తిడి |
5-15 బార్ |
ప్లాస్టికేషన్ స్థిరత్వం కోసం |
|
లోపం |
అచ్చు-సంబంధిత కారణం |
పరిష్కారం |
|
చిన్న షాట్లు |
తగినంత వెంటింగ్ లేదా తక్కువ పరిమాణం గల గేట్లు |
ప్రవాహ ముగింపు బిందువుల వద్ద వెంట్లను జోడించండి; గేట్లను విస్తరించండి |
|
వార్పేజ్ |
అసమాన శీతలీకరణ లేదా అసమతుల్య నింపడం |
శీతలీకరణ ఏకరూపతను మెరుగుపరచండి; బ్యాలెన్స్ రన్నర్లు |
|
సింక్ మార్కులు |
పేలవమైన గేట్ స్థానం లేదా తగినంత ప్యాకింగ్ |
మందపాటి విభాగానికి గేటును మార్చండి; ప్యాకింగ్ సమయాన్ని జోడించండి |
|
గేట్ వెస్టేజ్ చాలా ఎక్కువగా ఉంది |
గేట్ డిజైన్ సరికాదు |
వాల్వ్ గేట్ లేదా సబ్మెరైన్ గేట్కి మారండి |
|
కోర్ మీద అంటుకోవడం |
తగినంత డ్రాఫ్ట్ లేదా ఎయిర్ ఎజెక్షన్ వైఫల్యం |
డ్రాఫ్ట్ పెంచండి; స్వచ్ఛమైన గాలి పొడవైన కమ్మీలు |
|
బర్న్ మార్కులు |
సరిపడని వెంటింగు |
మెటీరియల్ పరిమితుల్లో గుంటలను లోతుగా చేయండి |
సిహాలెంజ్: కస్టమర్కు 150ml పెరుగు కప్పుల కోసం 48-కుహరం అచ్చు అవసరం (PP, 0.45mm గోడ మందం, 4-సెకండ్ సైకిల్, వార్షికండిమాండ్ 20 మిలియన్ భాగాలు).
తీసుకున్న చర్యలు:
ఫలితాలు:
థిన్-వాల్ ప్యాకేజింగ్ అచ్చు సాంకేతికత ఇంజెక్షన్ మోల్డ్ ఇంజనీరింగ్ యొక్క పరాకాష్టను సూచిస్తుంది. అధిక పుచ్చు, ఉప-రెండవ చక్రాలు మరియు సున్నా-లోపం ఉత్పత్తి యొక్క డిమాండ్లు అచ్చు రూపకల్పన యొక్క ప్రతి అంశాన్ని దాని పరిమితికి నెట్టివేస్తాయి. విజయవంతమైన సన్నని గోడ అచ్చులు అవసరం:
కుహరం/కోర్ మ్యాచింగ్లో ఖచ్చితత్వం (± 0.01 మిమీ)
Bహాట్ రన్నర్ ఫ్లో ఛానెల్లలో అలన్స్
కన్ఫార్మల్ శీతలీకరణలో సామర్థ్యం
ఎజెక్షన్ సిస్టమ్స్లో విశ్వసనీయత
మెటీరియల్ ప్రవర్తన మరియు ప్రక్రియ డైనమిక్స్ యొక్క అవగాహన
Fలేదా అధునాతన డిజైన్ సాధనాలు మరియు ఖచ్చితమైన తయారీలో పెట్టుబడి పెట్టడానికి ఇష్టపడే అచ్చు తయారీదారులు, థిన్-వాల్ ప్యాకేజింగ్ రంగం అద్భుతమైన అవకాశాలను అందిస్తుంది-సాంకేతిక సవాలు మరియు వ్యాపార వృద్ధి పరంగా.
ఫోన్: +86-18957424655
మొబైల్: +86-18957424655
ఇమెయిల్: sale@taizhoumold.com
చిరునామా:నెం.18 షాంగ్జియాన్ రోడ్, బీచెంగ్ ఇండస్ట్రియల్ జోన్, హువాంగ్యాన్ జిల్లా తైజౌ సిటీ, జెజియాంగ్ ప్రావిన్స్, చైనా
కాపీరైట్ © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. అన్ని హక్కులు ప్రత్యేకించబడ్డాయి.