మమ్మల్ని అనుసరించు:

వార్తలు
ఉత్పత్తులు

ఇంజెక్షన్ మోల్డింగ్ లోపాలు మరియు అచ్చుల మధ్య సంబంధం

పరిచయం

        ఇంజెక్షన్ మౌల్డింగ్ లోపాలు తరచుగా నిరాశపరిచాయి. సింక్‌లు, వార్‌పేజ్, బర్న్ మార్క్‌లు లేదా షార్ట్ షాట్‌లతో ఒక భాగం బయటకు వచ్చినప్పుడు, మెషిన్ పారామితులను-ఉష్ణోగ్రత, ఒత్తిడి, ఇంజెక్షన్ వేగం లేదా శీతలీకరణ సమయాన్ని సర్దుబాటు చేయడం చాలా మంది ఉత్పత్తి నిర్వాహకుల మొదటి ప్రతిచర్య. ఈ సర్దుబాట్లు కొన్నిసార్లు సహాయపడతాయి, మూల కారణం తరచుగా లోతుగా ఉంటుంది: అచ్చులోనే.

        అనుభవజ్ఞుడైన మోల్డ్ టెక్నీషియన్‌గా, పారామీటర్ ట్యూనింగ్‌లో వారాలు వృధా అయిన లెక్కలేనన్ని కేసులను నేను చూశాను, అచ్చు రూపకల్పన నిజమైన అపరాధి అని కనుగొనడం మాత్రమే. నిజం ఏమిటంటే,బాగా రూపొందించిన అచ్చు విస్తృత ప్రాసెసింగ్ విండోతో కూడా నాణ్యమైన భాగాలను ఉత్పత్తి చేస్తుంది; యంత్రం ఎంత చక్కగా ట్యూన్ చేయబడినప్పటికీ, పేలవంగా రూపొందించబడిన అచ్చు స్థిరమైన నాణ్యతను ఉత్పత్తి చేయదు.

        ఈ వ్యాసం సాధారణ ఇంజెక్షన్ మౌల్డింగ్ లోపాల యొక్క అచ్చు-సంబంధిత కారణాలపై దృష్టి పెడుతుంది. ఈ సంబంధాలను అర్థం చేసుకోవడం వలన అచ్చు తయారీదారులు మరియు ఇంజెక్షన్ మోల్డర్‌లు మరింత ప్రభావవంతంగా సహకరించడానికి అనుమతిస్తుంది-తాత్కాలిక పరిష్కారాలను వర్తింపజేయడం కంటే మూలం వద్ద సమస్యలను పరిష్కరించడం.

1. షార్ట్ షాట్‌లు (అసంపూర్ణ పూరణ)

        ఇది ఎలా కనిపిస్తుంది: అచ్చు కుహరం పూర్తిగా నిండి లేదు; భాగం అంచులు లేవు లేదా గుండ్రంగా ఉన్నాయి.

        అచ్చు సంబంధిత కారణాలు:

  • తక్కువ పరిమాణంలో ఉన్న గేట్లు లేదా రన్నర్‌లు: నిర్బంధ ప్రవాహ మార్గాలు ఒత్తిడి తగ్గుదలని పెంచుతాయి, కుహరం అంత్య భాగాలకు చేరకుండా కరుగుతాయి.
  • పేలవమైన గేట్ స్థానం: సన్నని భాగాలకు దూరంగా లేదా పొడవైన ప్రవాహ మార్గాల చివరిలో ఉంచిన గేట్లు అకాల ఫ్రీజ్-ఆఫ్‌కు కారణమవుతాయి.
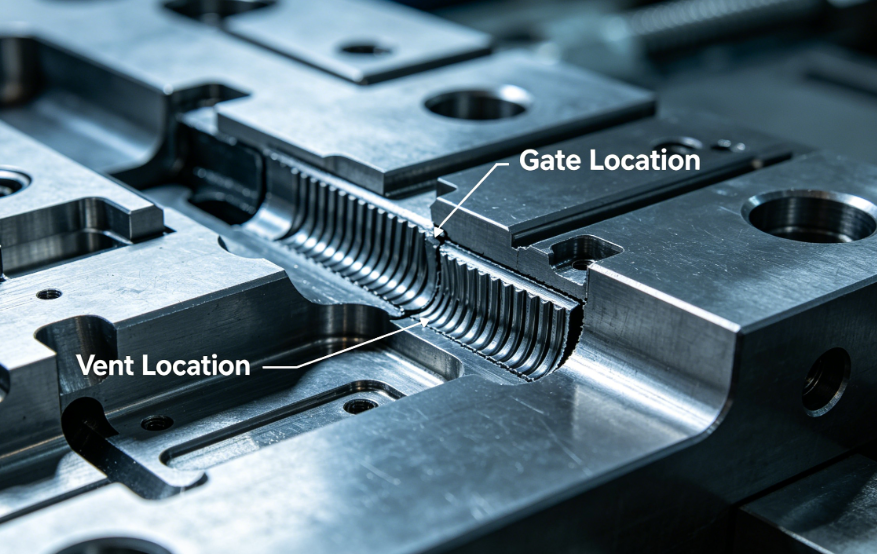
  • సరిపడని venting: చిక్కుకున్న గాలి కంప్రెస్ మరియు ముందుకు నుండి కరుగు నిరోధిస్తుంది.
  • సన్నని నామమాత్రపు గోడ రూపకల్పన: మెటీరియల్ కోసం సిఫార్సు చేయబడిన కనీస మందం కంటే తక్కువ.
  • కోల్డ్ స్లగ్‌లు: కోల్డ్ స్లగ్ బాగా లేకపోవడం వల్ల చల్లబడిన పదార్థం గేట్‌ను అడ్డుకుంటుంది.

       పరిష్కారాలు:

  • గేట్ మరియు రన్నర్ వ్యాసాలను పెంచండి (ధృవీకరించడానికి అచ్చు ప్రవాహ విశ్లేషణను ఉపయోగించండి).
  • పూరించడానికి కష్టతరమైన ప్రాంతాలకు దగ్గరగా గేట్లను మార్చండి.
  • వెంట్లను జోడించండి లేదా లోతుగా చేయండి (సాధారణ లోతు: 0.02–0.05 మిమీ పదార్థంపై ఆధారపడి ఉంటుంది).
  • ఉత్పత్తి డిజైనర్‌తో గోడ మందాన్ని సమీక్షించండి.
  • రన్నర్ చివరలు మరియు ఎదురుగా ఉన్న గేట్ల వద్ద చల్లని స్లగ్ బావులను జోడించండి.

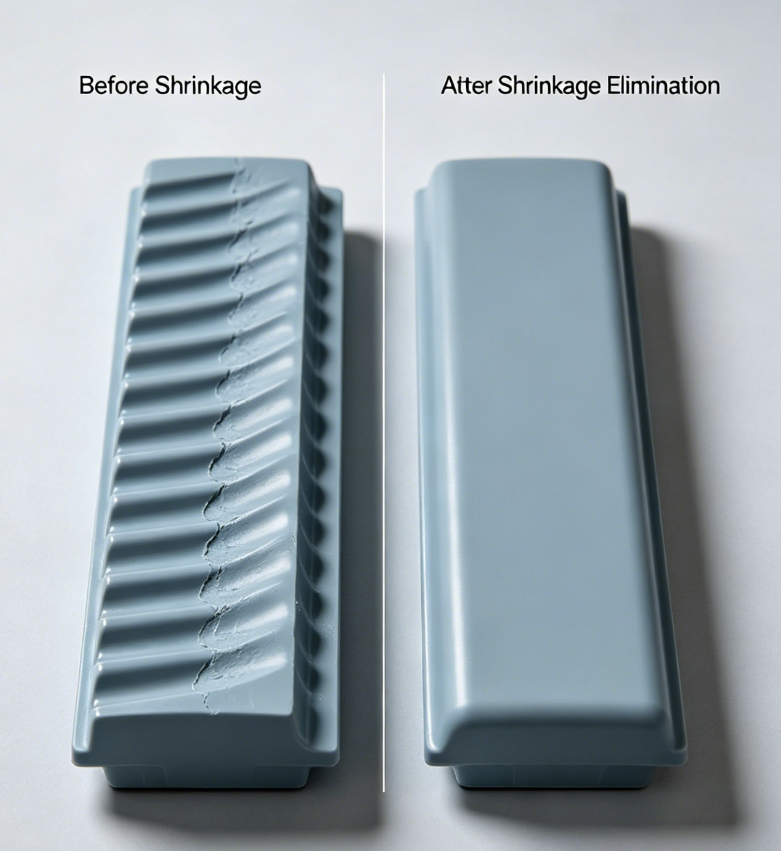
2. సింక్ మార్క్స్

        ఇది ఎలా కనిపిస్తుంది: ఉపరితల మాంద్యాలు, సాధారణంగా మందపాటి పక్కటెముకలు లేదా బాస్‌ల పైన.

        అచ్చు సంబంధిత కారణాలు:

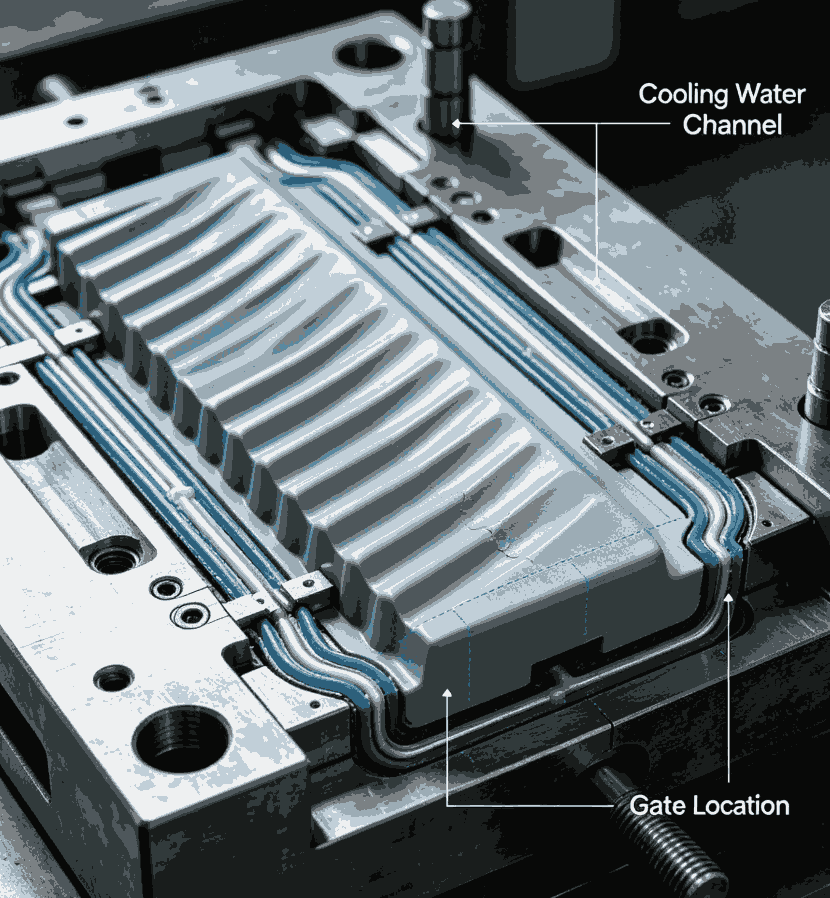
  • మందపాటి విభాగాలలో తగినంత శీతలీకరణ లేదు:సరిపోని శీతలీకరణ ఛానల్ ప్లేస్‌మెంట్ కోర్ మెటీరియల్ చర్మం కంటే ఎక్కువగా కుంచించుకుపోయేలా చేస్తుంది.
  • తక్కువ పరిమాణం గల గేట్లు:అకాల గేట్ ఫ్రీజ్-ఆఫ్ ప్యాకింగ్ ఒత్తిడి మందపాటి విభాగానికి చేరకుండా నిరోధిస్తుంది.
  • పేలవమైన గేట్ స్థానం:మందపాటి ప్రాంతం నుండి గేట్ చాలా దూరంలో ఉంది అంటే దానిని చేరుకోవడానికి ముందే ప్యాకింగ్ ఒత్తిడి పోతుంది.
  • పక్కటెముక/బేస్ మందం నిష్పత్తి నియంత్రణ లేకపోవడం:నామమాత్రపు గోడలో 60% కంటే ఎక్కువ పక్కటెముక మందం.

        పరిష్కారాలు:

  • శీతలీకరణ ఛానెల్‌లను మందపాటి విభాగాలకు దగ్గరగా ఉంచండి; బేఫిల్స్ లేదా బబ్లర్‌లను పరిగణించండి.
  • గేట్‌ను విస్తరించండి లేదా పెద్ద గేట్ రకానికి మారండి (ఫ్యాన్ గేట్, టన్నెల్ గేట్).
  • మందపాటి విభాగానికి సమీపంలో గేటును మార్చండి.
  • నామమాత్రపు గోడలో 40-60% వరకు పక్కటెముక మందాన్ని తగ్గించండి (డిజైన్ మార్పు, కానీ అచ్చు తప్పనిసరిగా వసతి కల్పించాలి).

3. వార్‌పేజ్ (పార్ట్ డిస్టార్షన్)

        ఇది ఎలా కనిపిస్తుంది:ఎజెక్షన్ తర్వాత భాగం వక్రీకరించబడింది, వంగి ఉంటుంది లేదా అసమానంగా ఉంటుంది.

        అచ్చు సంబంధిత కారణాలు:

  • అసమాన శీతలీకరణ:కుహరం అంతటా అచ్చు ఉష్ణోగ్రతలో తేడాలు అవకలన సంకోచానికి కారణమవుతాయి.
  • సరికాని ఎజెక్షన్ డిజైన్:ఎజెక్టర్ పిన్స్ అసమానంగా లేదా సన్నని విభాగాలపై నెట్టడం.
  • అసమతుల్య రన్నర్ సిస్టమ్:బహుళ-కుహరం అచ్చులలో, అసమాన పూరకం వివిధ అవశేష ఒత్తిళ్లకు దారితీస్తుంది.
  • సరిపోని డ్రాఫ్ట్ కోణం:అధిక ఎజెక్షన్ శక్తులు భాగాన్ని వక్రీకరిస్తాయి.
  • గేట్-ప్రేరిత ధోరణి:సన్నని సెక్షన్లలో లేదా పార్ట్ సెంటర్‌లో ఉంచిన గేట్‌లు శీతలీకరణపై వార్ప్ అయ్యే పరమాణు విన్యాసాన్ని కలిగిస్తాయి.

        పరిష్కారాలు:

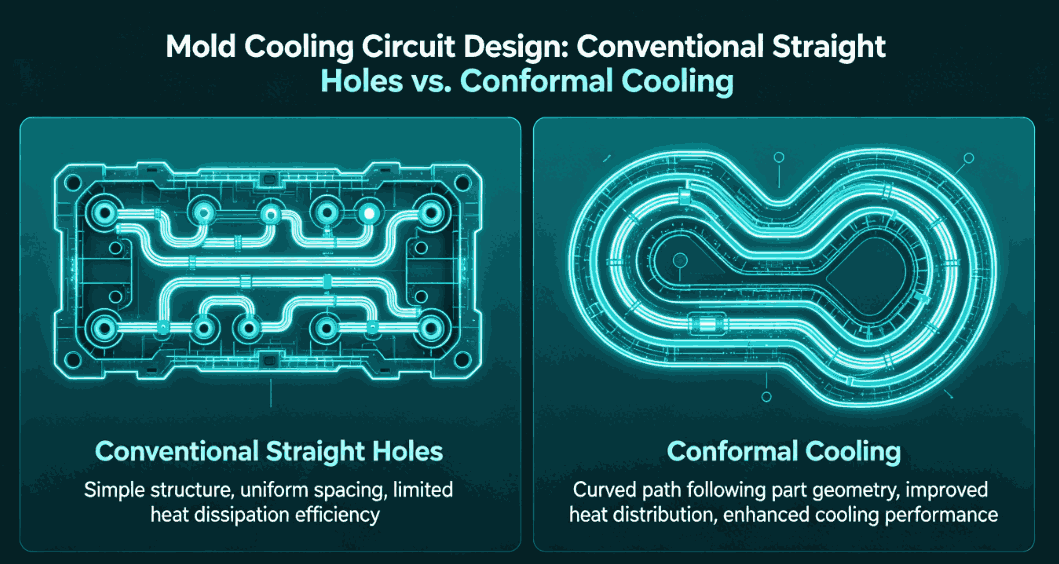
  • శీతలీకరణ సర్క్యూట్ లేఅవుట్‌ని ఆప్టిమైజ్ చేయండి: సంక్లిష్ట జ్యామితి కోసం కన్ఫార్మల్ కూలింగ్‌ని ఉపయోగించండి.
  • బ్యాలెన్స్ ఎజెక్టర్ పిన్ ప్లేస్‌మెంట్; సన్నని విభాగాలపై పెద్ద లేదా అంతకంటే ఎక్కువ పిన్‌లను ఉపయోగించండి.
  • సహజంగా సమతుల్య రన్నర్‌లను రూపొందించండి (ప్రతి కుహరానికి సమాన ప్రవాహ పొడవు).
  • డ్రాఫ్ట్ కోణాన్ని పెంచండి (చాలా మెటీరియల్‌లకు 1-2°, ఆకృతి ఉపరితలాలకు 3-5°).
  • మందపాటి విభాగాల వద్ద గేట్లను గుర్తించండి లేదా బహుళ గేట్లను ఉపయోగించండి.


4. బర్న్ మార్క్స్ / విద్యుద్వాహక తాపన

        ఇది ఎలా కనిపిస్తుంది:బ్రౌన్ లేదా నలుపు స్కార్చ్ గుర్తులు, సాధారణంగా ప్రవాహం చివరిలో లేదా లోతైన పక్కటెముకలలో.

        అచ్చు సంబంధిత కారణాలు:

  • తగినంత వెంటింగు:బ్లైండ్ పాకెట్స్‌లో లేదా ఫ్లో ఫ్రంట్‌లలో చిక్కుకున్న గాలి కుదించబడి వేడెక్కుతుంది, పాలిమర్‌ను క్షీణింపజేస్తుంది.
  • వెంట్స్ చాలా లోతుగా లేదా నిరోధించబడ్డాయి:గ్యాస్ తగినంత త్వరగా బయటపడదు.
  • పేలవమైన పార్టింగ్ లైన్ బిలం డిజైన్:పూరించడానికి చివరి స్థానంలో వెంట్లు లేవు.

        పరిష్కారాలు:

  • అన్ని ఫ్లో పాత్ ఎండ్ పాయింట్స్ మరియు డీప్ రిబ్ బాటమ్స్ వద్ద వెంట్లను జోడించండి.
  • మెటీరియల్‌కు తగిన బిలం లోతులను ఉపయోగించండి (ఉదా., PP కోసం 0.02mm, PC కోసం 0.01mm).
  • విపరీతమైన వెంటింగ్ అవసరాల కోసం పోరస్ (సింటర్డ్) స్టీల్ ఇన్సర్ట్‌లను ఉపయోగించడాన్ని పరిగణించండి.
  • వెంటింగ్ గ్రూవ్‌లతో ఎజెక్టర్ పిన్‌లను జోడించండి.

5. ఫ్లాష్ (బర్ర్స్)

        ఇది ఎలా కనిపిస్తుంది:పార్టింగ్ లైన్, ఎజెక్టర్ పిన్ హోల్స్ లేదా స్లయిడర్ షట్‌ఆఫ్‌ల వద్ద సన్నని అదనపు ప్లాస్టిక్.

       అచ్చు సంబంధిత కారణాలు:

  • ప్రొజెక్టెడ్ ఏరియా కోసం తగినంత బిగింపు టన్ను లేదు: అచ్చు యంత్రం కోసం చాలా పెద్దది, కానీ విభజన లైన్ సమగ్రత తక్కువగా ఉంటే అచ్చు కూడా కారణం కావచ్చు.
  • అరిగిపోయిన లేదా దెబ్బతిన్న విభజన లైన్: మునుపటి నష్టం లేదా దుస్తులు ప్లాస్టిక్ తప్పించుకోవడానికి అనుమతిస్తుంది.
  • సరిపోని అచ్చు దృఢత్వం: ఇంజక్షన్ ఒత్తిడిలో అచ్చు ప్లేట్లు వంగి, ఖాళీలను తెరవడం.
  • సరికాని బిలం లోతు: వెంట్స్ చాలా లోతైనవి ఫ్లాష్ ఛానెల్‌లుగా పనిచేస్తాయి.
  • స్లయిడర్లు లేదా ఇన్సర్ట్‌ల పేలవమైన అమరిక: షట్ఆఫ్ ఉపరితలాల వద్ద ఖాళీలు.

       పరిష్కారాలు:

  • విభజన లైన్ ఉపరితలాలను రిపేర్ చేయండి లేదా మళ్లీ కత్తిరించండి.
  • వంగడాన్ని నిరోధించడానికి కుహరం ప్లేట్ వెనుక మద్దతు స్తంభాలను జోడించండి. గుంటలు సరైన లోతుకు కత్తిరించబడతాయని నిర్ధారించుకోండి (సాధారణంగా 0.02-0.05mm, తర్వాత 0.5-1.0mm ఉపశమనం).
  • సరైన కోణాలు మరియు ఫిట్‌లతో రీ-మెషిన్ షట్ఆఫ్ ఉపరితలాలు.

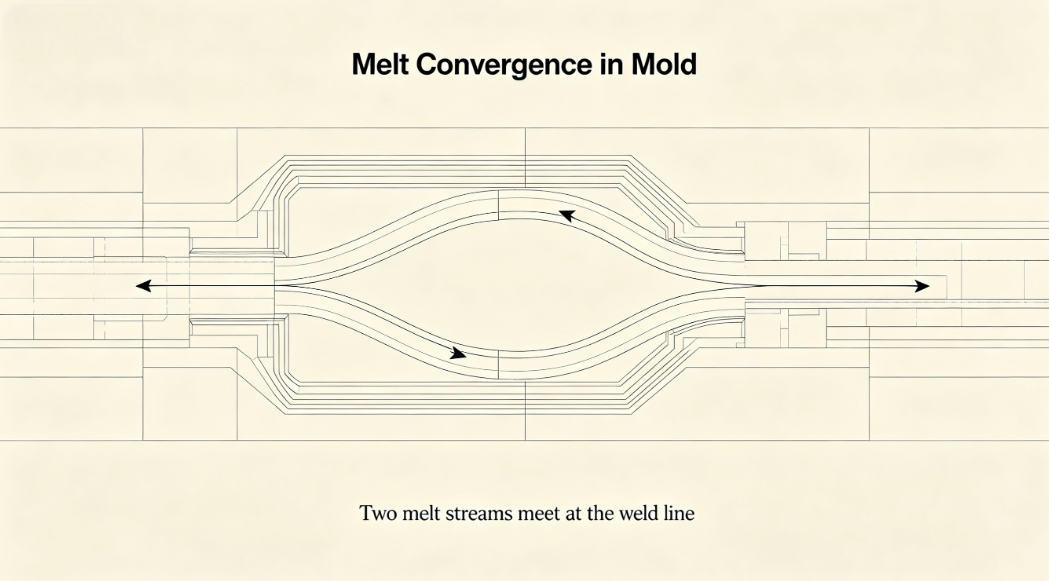
6. వెల్డ్ లైన్స్ (నిట్ లైన్స్)

        ఇది ఎలా కనిపిస్తుంది:రెండు ఫ్లో ఫ్రంట్‌లు కలిసే కనిపించే పంక్తులు; తరచుగా బలహీనతతో కూడి ఉంటుంది.

       అచ్చు సంబంధిత కారణాలు:

  • ఫ్లో ఫ్రంట్‌లు కలిసేలా చేసే బహుళ గేట్లు:బహుళ-గేట్ డిజైన్‌లకు అంతర్లీనంగా ఉంటుంది.
  • కుహరంలో అడ్డంకులు:ప్రవాహాన్ని విభజించే కోర్లు, ఇన్సర్ట్‌లు లేదా పక్కటెముకలు.
  • చల్లని కరిగే ముఖభాగాలు:పేలవమైన గేట్ డిజైన్ లేదా కోల్డ్ స్లగ్ బావులు సరిపోవు.
  • వెల్డ్ లైన్ ప్రదేశంలో సరిపడని వెంటింగు:చిక్కుకున్న గాలి పరమాణు చిక్కులను నిరోధిస్తుంది.

        పరిష్కారాలు:

  • వెల్డ్ లైన్లను నాన్-క్రిటికల్ ప్రాంతాలకు తరలించడానికి గేట్లను మార్చండి.
  • గేట్ పరిమాణాన్ని పెంచండి లేదా వేరే గేట్ రకానికి మారండి (ఉదా., ఫ్యాన్ గేట్).
  • వెల్డ్ లైన్ స్థానంలో ఒక వెంటింగ్ పాకెట్‌ను జోడించండి.
  • వెల్డ్ లైన్లను తొలగించడానికి సీక్వెన్షియల్ వాల్వ్ గేటింగ్‌తో హాట్ రన్నర్‌ని ఉపయోగించండి.

7. ఉపరితల లోపాలు: ఫ్లో మార్క్స్, స్ప్లే మరియు హేజ్

        వారు ఎలా కనిపిస్తారు:భాగపు ఉపరితలంపై గీతలు, ఉంగరాల నమూనాలు లేదా నిస్తేజమైన ప్రాంతాలు.

       అచ్చు సంబంధిత కారణాలు:

  • పేలవమైన గేట్ డిజైన్:గేట్‌లు చాలా చిన్నవిగా ఉన్నవి లేదా సరిగ్గా లేనివి జెట్టింగ్ లేదా సంకోచాన్ని కలిగిస్తాయి.
  • పదునైన మూలలు లేదా గోడ మందంలో ఆకస్మిక మార్పులు:ప్రవాహ అస్థిరతకు కారణం.
  • చల్లని అచ్చు ఉపరితలం:పేలవమైన శీతలీకరణ సర్క్యూట్ డిజైన్ చల్లటి మచ్చలకు దారి తీస్తుంది, ఇది అకాల కరుగును చల్లబరుస్తుంది.
  • కలుషితమైన లేదా కఠినమైన కుహరం ఉపరితలం:స్ప్లే మరియు పేలవమైన గ్లోస్ కారణమవుతుంది.

        పరిష్కారాలు:

  • ఒక పెద్ద గేట్ లేదా క్రమమైన విస్తరణను ప్రోత్సహించే గేట్ డిజైన్‌ను ఉపయోగించండి (ఫ్యాన్ గేట్, ఫిల్మ్ గేట్).
  • కుహరంలో స్మూత్ పరివర్తనాలు (వ్యాసార్థం అన్ని పదునైన మూలలు).
  • శీతలీకరణ ఏకరూపతను ఆప్టిమైజ్ చేయండి.
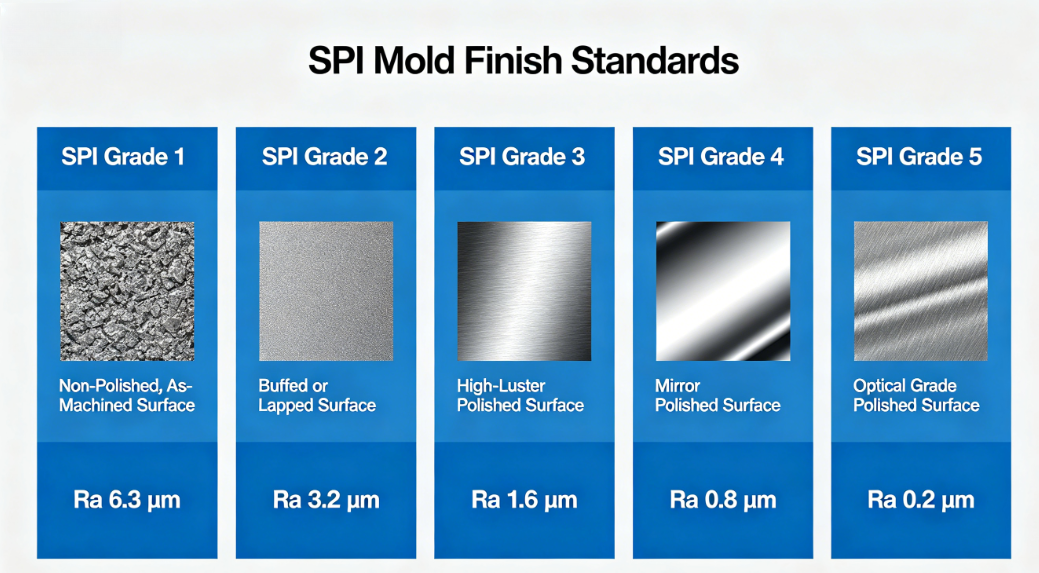
  • అవసరమైన ముగింపుకు పోలిష్ కుహరం ఉపరితలం (నిగనిగలాడే భాగాలకు అద్దం పాలిష్).

8. ఎజెక్టర్ పిన్ మార్క్స్ / పుష్ మార్క్స్

        ఇది ఎలా కనిపిస్తుంది:ఎజెక్టర్ పిన్‌లు భాగాన్ని సంప్రదిస్తే పెరిగిన లేదా మునిగిపోయిన గుర్తులు.

        అచ్చు సంబంధిత కారణాలు:

  • సరిపోని చిత్తుప్రతి:అధిక ఎజెక్షన్ ఫోర్స్ పిన్ చిట్కాలపై కేంద్రీకరిస్తుంది.
  • చాలా తక్కువ లేదా పేలవంగా ఉంచబడిన ఎజెక్టర్ పిన్స్:అసమాన ఎజెక్షన్.
  • పిన్ వ్యాసం చాలా చిన్నది:అధిక ఒత్తిడి ఏకాగ్రత.
  • ఎజెక్టర్ పిన్ రిటర్న్ సమస్యలు:తదుపరి చక్రానికి ముందు పిన్‌లు పూర్తిగా ఉపసంహరించబడవు.

         పరిష్కారాలు:

  • డ్రాఫ్ట్ కోణాన్ని పెంచండి.
  • మరిన్ని ఎజెక్టర్ పిన్‌లను జోడించండి లేదా పెద్ద వ్యాసాలను ఉపయోగించండి.
  • పక్కటెముకలు, బాస్‌లు లేదా ఇతర కాస్మెటిక్ ఉపరితలాలపై పిన్‌లను ఉంచండి.
  • సరైన ఎజెక్టర్ రిటర్న్ సిస్టమ్ (స్ప్రింగ్స్ లేదా పాజిటివ్ రిటర్న్ పిన్స్) ఉండేలా చూసుకోండి.

కేస్ స్టడీ: లోపం నుండి పరిష్కారం వరకు

        క్లిప్ అటాచ్‌మెంట్ ఏరియాలో 32-కేవిటీ పెన్ బారెల్ అచ్చును ఉత్పత్తి చేసే కస్టమర్ నిరంతర వార్‌పేజ్ మరియు సింక్ మార్కులను నివేదించారు. రెండు వారాల మెషిన్ పారామీటర్ సర్దుబాట్లు ఎటువంటి మెరుగుదల లేకుండా, మేము అచ్చు సమీక్షను నిర్వహించాము.

        కనుగొన్నవి:

  • శీతలీకరణ ఛానెల్‌లు మందపాటి క్లిప్ బాస్‌కు దూరంగా ఉన్నాయి.
  • గేట్ వ్యతిరేక చివరలో ఉంది, దీని వలన ఒత్తిడి తగ్గుతుంది.
  • ఎజెక్టర్ పిన్స్ అసమానంగా పంపిణీ చేయబడ్డాయి.

       తీసుకున్న చర్యలు:

  • బాస్ దగ్గర కూలింగ్ సర్క్యూట్‌లో బేఫిల్ జోడించబడింది.
  • గేటును బాస్ ప్రాంతానికి దగ్గరగా మార్చారు.
  • రెండు అదనపు ఎజెక్టర్ పిన్‌లు జోడించబడ్డాయి.

        ఫలితాలు:

        వార్‌పేజ్ 80% తగ్గింది; సింక్ గుర్తులు తొలగించబడ్డాయి. ఉత్పత్తి స్క్రాప్ రేటు 12% నుండి 2%కి పడిపోయింది.

తీర్మానం

        ఇంజెక్షన్ మౌల్డింగ్ లోపాలు మరియు అచ్చు మధ్య సంబంధం ప్రత్యక్షంగా మరియు తరచుగా ఆధిపత్యంగా ఉంటుంది. ప్రాసెస్ పారామితులు కొన్నిసార్లు చిన్న అచ్చు సమస్యలను భర్తీ చేయగలవు, ప్రాథమిక పరిష్కారం మంచి అచ్చు రూపకల్పనలో ఉంటుంది-సరైన గేటింగ్, సమతుల్య శీతలీకరణ, తగినంత వెంటింగ్, బలమైన ఎజెక్షన్ మరియు సరైన డ్రాఫ్ట్ కోణాలు.

        అచ్చు తయారీదారుగా, మా బాధ్యత యంత్రానికి సరిపోయే అచ్చును పంపిణీ చేయడం కంటే విస్తరించింది. నిర్దిష్ట మెటీరియల్ మరియు పార్ట్ జ్యామితి కోసం క్షమించే, దృఢమైన మరియు ఆప్టిమైజ్ చేయబడిన అచ్చులను మనం తప్పనిసరిగా డిజైన్ చేయాలి. ఇంజెక్షన్ మోల్డర్‌ల కోసం, ఈ అచ్చు-సంబంధిత కారణాలను అర్థం చేసుకోవడం ద్వారా మరింత ప్రభావవంతమైన ట్రబుల్షూటింగ్ మరియు అచ్చు సరఫరాదారులతో మెరుగైన కమ్యూనికేషన్‌ను అనుమతిస్తుంది.

        మీరు నిరంతర లోపాన్ని ఎదుర్కొన్నప్పుడు, యంత్ర నియంత్రణలను తాకడానికి ముందు, అడగండి: అచ్చు కారణం కాగలదా?


సంబంధిత వార్తలు
నాకు సందేశం పంపండి
వార్తల సిఫార్సులు
X
మీకు మెరుగైన బ్రౌజింగ్ అనుభవాన్ని అందించడానికి, సైట్ ట్రాఫిక్‌ను విశ్లేషించడానికి మరియు కంటెంట్‌ను వ్యక్తిగతీకరించడానికి మేము కుక్కీలను ఉపయోగిస్తాము. ఈ సైట్‌ని ఉపయోగించడం ద్వారా, మీరు మా కుక్కీల వినియోగానికి అంగీకరిస్తున్నారు. గోప్యతా విధానం
తిరస్కరించుఅంగీకరించు